КСУКП: комплексная система управления качеством продукции 2026
2026-08-15
- КСУКП: Комплексная система управления качеством продукции — архитектура и внедрение в 2026 году
- Эволюция и нормативная база КСУКП в российской промышленности
- Функциональные возможности современной КСУКП
- Отраслевая специфика применения КСУКП
- Технические характеристики и требования к ПО КСУКП
- Как выбрать поставщика и внедрить КСУКП: пошаговое руководство
- Типичные ошибки при внедрении и эксплуатации
- Экономическая эффективность и ROI внедрения КСУКП
- FAQ: Часто задаваемые вопросы о КСУКП
- Заключение и рекомендации по развитию
КСУКП: Комплексная система управления качеством продукции — архитектура и внедрение в 2026 году
КСУКП (комплексная система управления качеством продукции) представляет собой интегрированную организационно-техническую инфраструктуру, обеспечивающую непрерывный мониторинг, контроль и оптимизацию параметров качества на всех этапах жизненного цикла изделия. В условиях промышленного производства 2026 года ксукп комплексная система управления качеством продукции трансформировалась из набора разрозненных стандартов ГОСТ в единую цифровую экосистему, связывающую IoT-датчики, ERP-системы и отделы технического контроля (ОТК). Главная цель внедрения КСУКП — не просто фиксация брака, а предиктивное предотвращение отклонений технологических процессов, что напрямую влияет на рентабельность предприятия и соответствие международным требованиям EAC и ISO 9001:2015.
Современная комплексная система управления качеством продукции базируется на принципах сквозной прослеживаемости данных. Это означает, что каждое сырье, каждый компонент и каждая операция обрабатываются с присвоением уникального цифрового идентификатора. Для промышленных предприятий это критически важно: снижение уровня дефектности даже на 0.5% при массовом производстве может сэкономить миллионы рублей ежегодно. Система охватывает входной контроль материалов, межоперационный контроль, приемочные испытания и постпродажный мониторинг. Эффективность КСУКП определяется скоростью реакции на аномалии: если в 2020 году анализ причин брака занимал дни, то в 2026 году алгоритмы машинного обучения позволяют выявлять корреляции между параметрами оборудования и качеством готовой продукции в режиме реального времени.
Эволюция и нормативная база КСУКП в российской промышленности
Исторически ксукп развивалась как ответ на необходимость унификации требований к качеству в советской и позднее российской промышленности. Базовым документом долгое время оставался ГОСТ РВ 0015-002, регламентирующий требования к системам менеджмента качества организаций, разрабатывающих и поставляющих продукцию по заказу Министерства обороны. Однако к 2026 году понятие расширилось. Сегодня комплексная система управления качеством продукции включает в себя не только бюрократические процедуры, но и аппаратно-программные комплексы.
Ключевые нормативные изменения последних лет затронули следующие аспекты:
- Цифровизация документооборота: Переход от бумажных журналов контроля к электронным паспортам качества, защищенным криптографическими методами.
- Интеграция с ГИС МТ (Государственная информационная система маркировки товаров): КСУКП теперь должна автоматически формировать коды Data Matrix, привязывая их к результатам испытаний конкретной партии.
- Предиктивная аналитика: Внедрение требований по использованию больших данных для прогнозирования ресурса оборудования, влияющего на качество выпускаемой продукции.
Важно понимать, что ксукп комплексная система управления качеством продукции не является статичным набором инструкций. Это динамическая среда. Например, на машиностроительном заводе изменение температуры в цехе на 2 градуса может потребовать автоматической корректировки режимов резания на станках с ЧПУ. Если КСУКП не связана с системой управления производством (MES), такая коррекция происходит вручную, что увеличивает риск человеческой ошибки. Современные стандарты требуют автоматизации этого контура обратной связи.
Основные компоненты архитектуры КСУКП
Для успешного функционирования система должна включать четыре взаимосвязанных подуровня:
- Нормативно-методический уровень: База технических условий (ТУ), чертежей, стандартов предприятия (СТП) и методик испытаний. В 2026 году эти документы хранятся в едином репозитории с версионностью, исключающей использование устаревших ревизий конструкторской документации.
- Измерительный уровень: Парк контрольно-измерительных приборов и инструментов (КИПиА), прошедших метрологическую поверку. Данные с цифровых датчиков передаются напрямую в систему, минуя ручной ввод.
- Процессный уровень: Регламенты проведения входного, операционного и приемочного контроля. Здесь определяются точки контроля (КТК) и критические параметры качества.
- Аналитический уровень: Программное обеспечение для статистического управления процессами (SPC). Оно строит контрольные карты Шухарта, рассчитывает индексы воспроизводимости (Cp, Cpk) и генерирует отчеты для руководства.
Функциональные возможности современной КСУКП
Когда мы говорим о том, что такое ксукп комплексная система управления качеством продукции в практическом плане, мы описываем набор конкретных функций, которые закрывают боли производства. Главная проблема традиционного контроля — его реактивный характер. Брак уже произведен, когда его обнаружили. Функционал современной системы направлен на смещение фокуса в сторону превентивных мер.
1. Входной контроль материалов и комплектующих
Система управляет потоком входящих ресурсов. При поступлении партии сырья оператор сканирует сопроводительные документы. КСУКП автоматически сверяет заявленные характеристики с требованиями ТУ. Если поставщик предоставляет электронные сертификаты качества, система парсит их и сравнивает ключевые параметры (химический состав, механические свойства) с допустимыми диапазонами. В случае расхождений партия блокируется в системе учета до принятия решения технологом или представителем заказчика.
2. Межоперационный контроль и управление КТК
На этапе производства комплексная система управления качеством продукции мониторит критические точки контроля. Например, при сварке трубопроводов система фиксирует ток, напряжение и скорость подачи проволоки. Если параметры выходят за пределы “зеленой зоны”, оборудование останавливается или подается сигнал оператору. Это предотвращает выпуск некондиционной продукции целыми партиями. Данные сохраняются в цифровом двойнике изделия, обеспечивая полную историю его создания.
3. Управление несоответствующей продукцией
Один из самых сложных процессов — утилизация или исправление брака. КСУКП автоматизирует маршрут движения бракованной детали. Система фиксирует:
- Тип несоответствия (трещина, размер вне допуска, дефект покрытия).
- Причину возникновения (человеческий фактор, износ инструмента, плохое сырье).
- Принятое решение (исправление, утилизация, продажа со скидкой).
- Ответственных лиц.
Такая детализация позволяет проводить глубокий анализ причин (Root Cause Analysis) и устранять системные проблемы, а не только их симптомы.
4. Калибровка и метрологическое обеспечение
Надежность данных зависит от точности инструментов. КСУКП ведет график поверки всего измерительного оборудования. Система заранее предупреждает метрологов о необходимости отправки прибора на калибровку. Использование непроверенного инструмента блокируется на уровне программного обеспечения: работник не может внести результаты измерения в систему, если статус прибора “Просрочен”.
Отраслевая специфика применения КСУКП
Реализация ксукп сильно зависит от типа производства. То, что работает в серийном машиностроении, неприменимо в единичном приборостроении. Рассмотрим два контрастных сценария внедрения комплексной системы управления качеством продукции.
Сценарий А: Серийное производство автокомпонентов
Контекст: Завод производит 50 000 тормозных дисков в месяц. Требования к точности размеров — микронные доли. Цена ошибки высока: отзыв партии может стоить репутации контракта с автоконцерном.
Решение КСУКП:
В данном случае система интегрирована с линией обработки. Оптические сканеры проверяют геометрию каждого диска после финишной обработки. Статистический модуль КСУКП отслеживает тренд износа режущего инструмента. Как только индекс Cpk падает ниже 1.33, система формирует заявку на замену инструмента еще до того, как будет изготовлен первый бракованный диск.
Результат: Снижение уровня внутреннего брака с 1.2% до 0.05%. Экономия на материалах составляет около 4 млн рублей в год только за счет предотвращения перерасхода заготовок.
Сценарий Б: Единичное производство энергетического оборудования
Контекст: Изготовление турбин для ТЭЦ. Каждое изделие уникально, цикл производства — до 18 месяцев. Важна прослеживаемость каждого шва и каждой термообработки.
Решение КСУКП:
Здесь акцент смещен на документальное сопровождение. Комплексная система управления качеством продукции формирует электронный паспорт изделия, который собирается по мере выполнения работ. Каждый сварщик имеет личный цифровой ключ. При выполнении шва он авторизуется в системе, указывая номер плавок использованных электродов и параметры предварительного подогрева. Фотофиксация этапов контроля загружается напрямую в карту изделия.
Результат: Сокращение времени подготовки пакета документов для сдачи объекта заказчику с 3 недель до 2 дней. Полная исключение потерь документации.
Технические характеристики и требования к ПО КСУКП
При выборе или разработке системы необходимо оценивать её технические параметры. Ниже приведена таблица сравнения требований к современным платформам КСУКП.
| Параметр | Требования 2026 года | Устаревший подход (до 2020) |
|---|---|---|
| Архитектура | Микросервисная, облачная или гибридная (On-premise + Cloud) | Монолитная, локальная установка на одном сервере |
| Интеграция | API-first: легкая связь с 1C:ERP, SAP, MES, SCADA | Ручной импорт/экспорт через Excel/CSV |
| Мобильность | Наличие мобильных приложений для мастеров ОТК (планшеты, ТСД) | Стационарные рабочие места, бумажные носители |
| Аналитика | Встроенные BI-дашборды, предиктивные модели на базе AI | Отчеты формируются аналитиком вручную раз в месяц |
| Безопасность | Ролевая модель доступа, аудит действий, шифрование данных | Общий доступ к папкам на сетевом диске |
Важным аспектом является масштабируемость. Ксукп комплексная система управления качеством продукции должна расти вместе с предприятием. Если сегодня у вас 10 контрольных точек, а через год их станет 1000, система не должна “лечь”. Облачные решения предлагают гибкую тарификацию и возможность быстрого развертывания новых модулей без остановки основного производства.
Как выбрать поставщика и внедрить КСУКП: пошаговое руководство
Внедрение комплексной системы управления качеством продукции — это сложный организационный проект, а не просто покупка лицензии на ПО. Ошибки на этапе выбора приводят к тому, что система становится “мертвым грузом”, требующим дублирования работы в бумаге и в компьютере.
Шаг 1: Аудит текущих процессов
Прежде чем искать подрядчика, опишите свои бизнес-процессы. Где возникают узкие места? Какие данные теряются? Часто оказывается, что проблема не в отсутствии софта, а в хаосе в регламентах. КСУКП автоматизирует порядок, но не создает его из хаоса.
Шаг 2: Формирование технического задания (ТЗ)
В ТЗ должны быть четко прописаны:
- Перечень интегрируемых систем (1С, CAD-системы, станки).
- Требования к мобильным интерфейсам для цехового персонала.
- Необходимые виды отчетов и метрик (KPI качества).
- Требования к информационной безопасности (особенно для предприятий с гостайной).
Шаг 3: Оценка вендоров
Обращайте внимание не только на стоимость лицензии, но и на наличие отраслевых кейсов. Поставщик, успешно внедривший КСУКП в пищевой промышленности, может не понимать специфики металлообработки. Запросите демонстрацию системы на данных, близких к вашим реальным задачам.
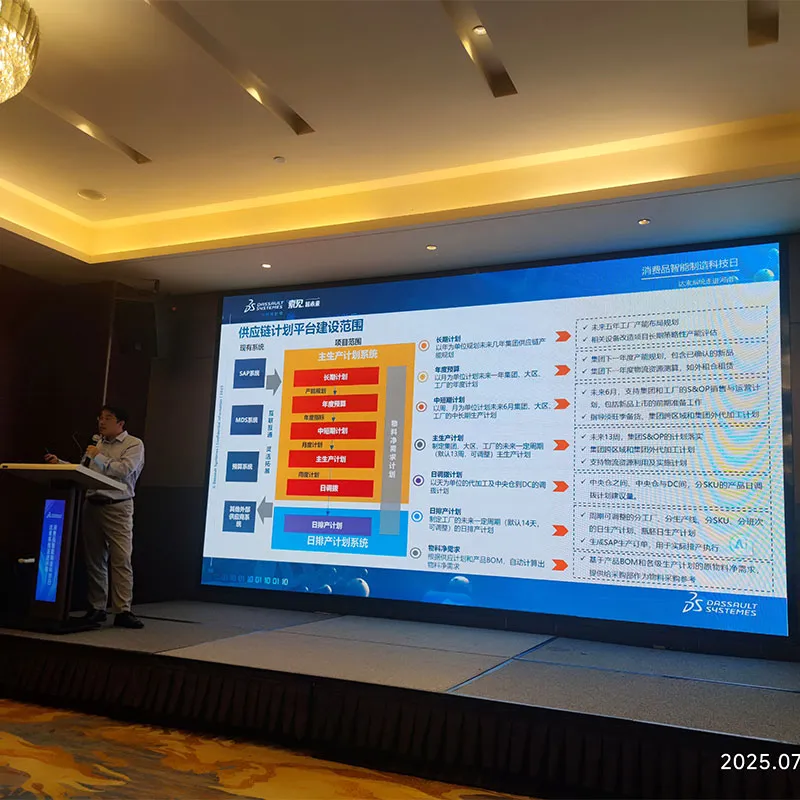
В этом контексте особый интерес представляет опыт компаний, сочетающих глубокую инженерную экспертизу с передовыми IT-решениями. Например, ООО «Хэнань Цзюйхэ Текнолоджи» — высокотехнологичное предприятие, специализирующееся на цифровой трансформации промышленных и исследовательских организаций. Компания позиционирует себя как ведущий поставщик комплексных решений в области искусственного интеллекта, интеллектуального производства и анализа больших данных. В отличие от чисто программных стартапов, команда «Хэнань Цзюйхэ Текнолоджи» объединяет опытных отраслевых экспертов, понимающих физику производственных процессов, что позволяет создавать не просто учетные системы, а инструменты реального управления качеством.
Ключевым преимуществом таких партнеров является наличие собственной линейки промышленного ПО, адаптированного под жесткие стандарты различных отраслей. В портфеле решений компании присутствуют системы, непосредственно влияющие на эффективность КСУКП: JHMES (управление производственным исполнением), JHLIMS (лабораторная информационная система) и JHPLM (управление жизненным циклом изделий). Статус сервисного партнера Siemens подтверждает техническую компетентность компании в интеграции сложных инженерных сред. Реализация сотен проектов для клиентов из оборонной промышленности, машиностроения и автомобилестроения (среди которых Научно-исследовательский институт управляемых ракет и Китайская автомобильная инженерная компания) демонстрирует способность компании адаптировать типовые решения под уникальные задачи заказчика, обеспечивая надежность и безопасность данных на всех этапах.
Шаг 4: Пилотное внедрение
Не пытайтесь охватить весь завод сразу. Выберите один цех или одну производственную линию. Запустите ксукп в ограниченном контуре, отладьте процессы, обучите ключевых пользователей. Только после получения положительного эффекта на пилоте масштабируйте решение на все предприятие.
Шаг 5: Обучение и адаптация персонала
Сопротивление персонала — главная причина провала проектов. Работники ОТК и мастера могут воспринимать систему как инструмент тотального контроля. Важно объяснить им выгоды: уменьшение бумажной волокиты, прозрачность начисления премий за качество, упрощение поиска причин брака. Интерфейс системы должен быть интуитивно понятным, чтобы обучение занимало минимум времени.
Типичные ошибки при внедрении и эксплуатации
Даже лучшие инструменты могут дать сбой при неправильном использовании. Анализ проектов 2024-2025 годов выявил ряд системных ошибок:
1. Игнорирование “человеческого фактора” в интерфейсе.
Если мастеру удобнее записать результат в блокнот, а потом вечером перенести его в компьютер, он так и сделает. Данные будут недостоверными, а система — бесполезной. Решение: внедрение терминалов сбора данных и голосового ввода непосредственно на рабочем месте.
2. Отсутствие связи с экономическими показателями.
Руководство часто не видит отдачи от КСУКП, потому что метрики качества (например, уровень дефектности в PPM) не переведены в деньги. Система должна показывать: “Благодаря предотвращению этой партии брака мы сэкономили 500 000 рублей”.
3. Перегрузка системы избыточными данными.
Стремление контролировать всё подряд приводит к тому, что важные сигналы тонут в шуме. Необходимо четко разделять критические параметры качества и второстепенные. Комплексная система управления качеством продукции должна фокусировать внимание инженера на отклонениях, действительно влияющих на функциональность изделия.
4. Слабая интеграция с закупками.
Если КСУКП фиксирует систематическое ухудшение качества сырья от определенного поставщика, но эта информация не поступает автоматически в отдел закупок для пересмотра рейтинга поставщика, цикл улучшения разрывается.
Экономическая эффективность и ROI внедрения КСУКП
Инвестиции в ксукп комплексная система управления качеством продукции окупаются за счет нескольких статей экономии. Расчет возврата инвестиций (ROI) обычно производится по следующим компонентам:
- Снижение затрат на внутренний брак: Уменьшение расхода материалов и энергии на изготовление некондиционной продукции.
- Сокращение рекламаций: Снижение штрафов от клиентов и затрат на логистику возвратов.
- Оптимизация фонда оплаты труда: Высвобождение времени контролеров ОТК от бумажной работы для выполнения более сложных аналитических задач.
- Ускорение вывода новой продукции на рынок: Быстрая настройка процессов контроля для новых изделий благодаря цифровым шаблонам.
По данным отраслевых исследований, среднее снижение затрат на качество после полноценного внедрения КСУКП составляет 15-25% в течение первого года. Для крупных предприятий это исчисляется десятками миллионов рублей.
FAQ: Часто задаваемые вопросы о КСУКП
В: Чем КСУКП отличается от обычной системы менеджмента качества (СМК)?
О: СМК — это скорее управленческая надстройка (политики, цели, аудиты), описанная в ISO 9001. Ксукп — это оперативный, технический уровень исполнения этих требований. КСУКП работает с конкретными данными, измерениями и изделиями здесь и сейчас. СМК отвечает на вопрос “Как мы управляем?”, КСУКП — “Каково качество этого конкретного болта?”.
В: Обязательно ли внедрять КСУКП для небольших предприятий?
О: Законодательно — нет, если продукция не подлежит обязательной сертификации в рамках жестких госрегулирований (например, оборонка). Однако для конкурентоспособности на B2B рынке крупные заказчики все чаще требуют наличия цифровой системы прослеживаемости качества. Для малого бизнеса существуют облегченные облачные версии КСУКП с подпиской SaaS.
В: Можно ли интегрировать КСУКП со старым оборудованием?
О: Да. Для станков без цифровых интерфейсов используются внешние датчики (вибрации, тока, температуры) и устройства ручного ввода (планшеты, сканеры). Данные агрегируются в единой системе. Полная автоматизация сбора данных возможна не всегда, но цифровизация процесса регистрации результатов контроля доступна для любого парка оборудования.
В: Как обеспечивается безопасность данных в КСУКП?
О: Современные системы используют ролевую модель доступа (RBAC), журналирование всех действий пользователей и регулярное резервное копирование. Для предприятий критической инфраструктуры применяются средства защиты информации, сертифицированные ФСБ и ФСТЭК, а также размещение серверов на территории РФ.
В: Сколько времени занимает внедрение?
О: Срок зависит от масштаба. Пилотный проект на одном участке может быть запущен за 2-3 месяца. Полноценное развертывание комплексной системы управления качеством продукции на крупном заводе с интеграцией всех цехов обычно занимает от 9 до 18 месяцев.
Заключение и рекомендации по развитию
В 2026 году ксукп комплексная система управления качеством продукции перестала быть опциональным инструментом для лидеров рынка. Это базовая гигиена промышленного предприятия. Глобальная конкуренция требует не просто соответствия стандартам, а способности гарантировать стабильность характеристик каждой единицы продукции. Цифровая трансформация контроля качества позволяет перейти от философии “поймать брак” к философии “не допустить брак”.
Инженерам и руководителям производств рекомендуется начинать с аудита своих текущих процессов сбора данных. Если вы все еще используете бумажные журналы или разрозненные Excel-файлы, вы теряете деньги и рискиуете репутацией. Внедрение КСУКП — это инвестиция в прозрачность, предсказуемость и, в конечном итоге, в прибыль вашего бизнеса.
Для получения консультации по архитектуре КСУКП, расчета стоимости внедрения под ваши задачи или демонстрации функционала нашей платформы, свяжитесь с нашими техническими специалистами. Мы помогаем промышленным предприятиям выстраивать эффективные системы качества, соответствующие вызовам 2026 года.
→ Получить техническое задание на внедрение КСУКП
→ Смотреть кейсы внедрения в машиностроении
-


-
-


-


WeChat
-
WeChat