Организация контроля в системе управления качеством: методы 2026
2026-08-11
- Организация контроля в системе управления качеством: методы и стандарты 2026 года
- Сущность и эволюция контроля качества в промышленности
- Методы организации контроля: от статистики к искусственному интеллекту
- Архитектура системы контроля: этапы и точки вмешательства
- Нормативно-правовая база и стандартизация в 2026 году
- Типичные ошибки при организации контроля качества
- Практический кейс: Внедрение системы контроля на машиностроительном предприятии
- Как выбрать инструменты и подрядчиков для системы контроля
- FAQ: Часто задаваемые вопросы по организации контроля
- Заключение и рекомендации по развитию
Организация контроля в системе управления качеством: методы и стандарты 2026 года
Организация контроля в системе управления качеством представляет собой структурированный комплекс инженерных, административных и технологических мероприятий, направленных на обеспечение соответствия продукции установленным техническим требованиям (ТУ), международным стандартам (ISO 9001:2015, ГОСТ Р ИСО 9001) и ожиданиям потребителей. В условиях промышленного производства 2026 года этот процесс эволюционировал от простой выборочной проверки готовых изделий к интегрированной системе предиктивного мониторинга на всех этапах жизненного цикла продукта. Эффективная организация контроля позволяет минимизировать риски брака, снизить затраты на переделку и гарантировать стабильность производственных процессов.
Ключевая ценность современной системы заключается не только в обнаружении дефектов, но в предотвращении их возникновения через анализ данных с датчиков IoT, автоматизированных оптических систем (AOI) и цифровых двойников. Для промышленных предприятий, работающих в секторах машиностроения, энергетики и нефтегазовой отрасли, грамотная организация контроля в системе управления качеством является критическим фактором конкурентоспособности, влияющим напрямую на репутацию поставщика и возможность участия в крупных тендерах. Данный материал подробно разбирает методологию построения таких систем, актуальные инструменты и ошибки, которых следует избегать при внедрении.
Сущность и эволюция контроля качества в промышленности
Традиционное понимание контроля качества часто сводилось к функции технического контроля (TK) на выходе из производства. Однако современная организация контроля в системе управления качеством требует интеграции проверок на этапах входного контроля сырья, межоперационного контроля и финальной приемки. В 2026 году индустрия окончательно перешла от реактивной модели («найти и исправить») к проактивной («предсказать и предотвратить»).
Основой этой трансформации стала цифровизация. Если десять лет назад данные о дефектах фиксировались в бумажных журналах и анализировались постфактум, то сегодня потоки данных с измерительного оборудования в реальном времени передаются в ERP- и MES-системы. Это позволяет инженерам по качеству видеть отклонения параметров (температуры, давления, геометрии) мгновенно, до того как будет выпущена партия бракованной продукции.
Ключевые принципы современной организации контроля
- Непрерывность: Контроль осуществляется не эпизодически, а непрерывно вдоль всей производственной цепочки.
- Документированность: Каждое действие, результат измерения и принятое решение должны быть зафиксированы в цифровой среде для обеспечения прослеживаемости (traceability).
- Объективность: Минимизация человеческого фактора за счет использования автоматизированных средств измерений (АСИ).
- Интеграция с рисками: Частота и глубина контроля определяются оценкой рисков (FMEA-анализ), а не фиксированными нормативами.
Важно понимать, что организация контроля в системе управления качеством не является изолированной функцией отдела QC (Quality Control). Это кросс-функциональный процесс, затрагивающий закупки, производство, логистику и сервис. Например, данные о браке, выявленном на этапе сборки, должны автоматически формировать обратную связь для поставщика комплектующих, инициируя корректирующие действия.
Методы организации контроля: от статистики к искусственному интеллекту
Выбор методов контроля зависит от типа производства (серийное, единичное, массовое), критичности изделия и стоимости ошибки. В 2026 году арсенал инженеров по качеству включает как классические статистические методы, так и передовые технологии машинного зрения.
1. Статистические методы контроля (SPC)
Статистическое управление процессами (Statistical Process Control) остается фундаментом. Использование контрольных карт Шухарта позволяет отслеживать стабильность процесса во времени. Инженеры анализируют такие параметры, как среднее значение (X-bar) и размах (R), чтобы выявить тренды, ведущие к выходу за пределы допуска. В современных условиях расчеты выполняются алгоритмами в реальном времени, которые автоматически сигнализируют оператору о необходимости настройки станка при приближении к границам допусков.
2. Автоматизированный оптический контроль (AOI) и машинное зрение
Для выявления поверхностных дефектов, трещин, нарушений геометрии широко применяются системы машинного зрения. Камеры высокого разрешения, оснащенные нейросетевыми алгоритмами, способны проверять тысячи деталей в минуту с точностью до микрона. Это особенно критично в электронике и прецизионном машиностроении, где человеческий глаз быстро устает и теряет внимательность.
3. Неразрушающий контроль (NDT/NK)
Для ответственных конструкций (сосуды под давлением, сварные швы трубопроводов, авиационные компоненты) применяется неразрушающий контроль. Основные методы включают:
- Ультразвуковой контроль: Выявление внутренних дефектов структуры металла.
- Рентгенографический контроль: Получение внутренней структуры объекта.
- Капиллярный контроль: Обнаружение поверхностных трещин с помощью пенетрантов.
- Магнитопорошковый контроль: Поиск дефектов в ферромагнитных материалах.
Эффективная организация контроля в системе управления качеством требует строгой сертификации персонала, выполняющего NK, по стандартам ISO 9712 или EN 4179.
4. Предиктивная аналитика на базе IoT
Датчики вибрации, температуры и акустики, установленные на оборудовании, позволяют прогнозировать качество продукции на основе состояния станка. Если вибрация шпинделя превышает норму, система может автоматически забраковать детали, произведенные в этот период, даже если их геометрические параметры находятся в допуске, так как ресурс такой детали будет снижен.
Архитектура системы контроля: этапы и точки вмешательства
Правильная организация контроля в системе управления качеством подразумевает четкое распределение точек контроля. Хаотичные проверки неэффективны и экономически неоправданны. Ниже приведена структура типового промышленного контура контроля.
Входной контроль (Incoming Quality Control – IQC)
Цель: не допустить попадание некондиционного сырья в производство.
Действия:
– Проверка сертификатов качества и паспортов на материалы.
– Выборочные или сплошные измерения геометрических и физико-химических свойств.
– Верификация упаковки и маркировки.
В 2026 году многие крупные производители интегрируют свои системы с системами поставщиков, получая данные о качестве партии еще до её отгрузки.
Межоперационный контроль (In-Process Quality Control – IPQC)
Цель: выявление отклонений на ранних стадиях обработки.
Действия:
– Контроль первых деталей (First Article Inspection).
– Периодический контроль ключевых характеристик во время смены инструмента или партии.
– Мониторинг параметров режима резания/сборки.
Это самый важный этап для снижения себестоимости, так как брак обнаруживается до добавления стоимости на последующих операциях.
Приемочный контроль (Final Quality Control – FQC/OQC)
Цель: гарантия того, что готовый продукт соответствует спецификации заказчика.
Действия:
– Функциональные испытания.
– Проверка комплектности и упаковки.
– Оформление паспорта качества и протоколов испытаний.
Для экспортной продукции этот этап также включает проверку соответствия требованиям страны-импортера (CE, EAC, UL).
| Этап контроля | Основные инструменты | Ключевые метрики | Ответственность |
|---|---|---|---|
| Входной (IQC) | Измерительные приборы, лабораторное оборудование, сканеры | % брака поставщика, время проверки | Отдел снабжения + QC |
| Межоперационный (IPQC) | Щупы, калибры, датчики станка, визуальный осмотр | Cpk/Ppk (индексы воспроизводимости), % переделки | Производственный персонал + Мастера |
| Выходной (FQC) | Испытательные стенды, AOI, координатно-измерительные машины (КИМ) | PPM (дефектов на миллион), уровень возвратов | Отдел технического контроля (ОТК) |
Нормативно-правовая база и стандартизация в 2026 году
Любая организация контроля в системе управления качеством должна опираться на актуальную нормативную базу. В Российской Федерации и странах ЕАЭС базовым документом остается ГОСТ Р ИСО 9001-2015, который гармонизирован с международным стандартом ISO 9001:2015. Однако для конкретных отраслей существуют более жесткие требования:
- Автомобильная промышленность: IATF 16949. Требует внедрения инструментов APQP, PPAP, FMEA, SPC, MSA.
- Аэрокосмическая отрасль: AS9100. Акцент на прослеживаемость каждой детали и управление рисками безопасности полетов.
- Нефтегазовый сектор: ISO 29001. Специфические требования к надежности оборудования, работающего под высоким давлением и в агрессивных средах.
- Медицинские изделия: ISO 13485. Жесткие требования к валидации процессов и стерилизации.
В 2026 году наблюдается тенденция к ужесточению требований экологического контроля (ISO 14001) и энергоэффективности, которые все чаще интегрируются в общую систему менеджмента качества. Аудиторы теперь проверяют не только качество продукта, но и устойчивость цепочки поставок.
Типичные ошибки при организации контроля качества
Даже при наличии современного оборудования, организация контроля в системе управления качеством может быть неэффективной из-за организационных просчетов. Ниже приведены наиболее распространенные ошибки, выявленные в ходе аудита промышленных предприятий.
1. Изолированность отдела качества
Когда ОТК воспринимается как «полиция», которая только штрафует, это создает конфликт интересов. Производственники начинают скрывать брак, чтобы избежать наказаний. Решение: интеграция показателей качества в KPI всего производственного персонала, а не только инспекторов.
2. Избыточный контроль
Проверка каждой детали там, где достаточно выборки, или использование приборов сверхвысокой точности там, где допуски широкие. Это приводит к неоправданному росту затрат и увеличению времени цикла. Необходимо применять риск-ориентированный подход: чем выше цена ошибки, тем тщательнее контроль.
3. Отсутствие калибровки и метрологического обеспечения
Использование непроверенного инструмента делает все данные о качестве недействительными. В 2026 году системы автоматической калибровки измерительных головок становятся стандартом, однако на многих предприятиях графики поверки все еще соблюдаются формально.
4. Игнорирование человеческого фактора
Перегрузка контролеров монотонной работой неизбежно ведет к пропуску дефектов. Решение — ротация кадров, эргономичные рабочие места и максимальная автоматизация рутинных проверок.
5. Формальное ведение документации
Заполнение журналов «задним числом» уничтожает саму идею контроля. Цифровизация (использование планшетов и терминалов на рабочем месте) решает эту проблему, фиксируя время и место ввода данных.
Практический кейс: Внедрение системы контроля на машиностроительном предприятии
Рассмотрим реальный пример модернизации контроля на заводе, производящем гидравлические цилиндры. До реорганизации уровень рекламаций составлял 3.5%, что приводило к значительным финансовым потерям и риску потери ключевого контракта.
Проблема: Нестабильность качества уплотнительных поверхностей штока. Дефекты (царапины, микровырывы) выявлялись только на этапе сборки, когда цилиндр уже был частично собран.
Решение (Организация контроля):
- Внедрение inline-контроля: Установка лазерных сканеров шероховатости непосредственно после операции шлифования. Данные передаются в MES-систему.
- Настройка обратной связи: При превышении параметра Ra > 0.4 мкм станок автоматически останавливается и вызывает наладчика.
- Анализ причин: Использование диаграммы Исикавы выявило, что причина кроется в износе правящего ролика алмазного круга, который меняли по графику, а не по фактическому состоянию.
- Изменение процедуры: Внедрен контроль состояния инструмента каждые 2 часа с помощью портативного профилометра.
Результат через 6 месяцев:
- Уровень внутреннего брака снизился с 3.5% до 0.4%.
- Затраты на гарантийные обязательства сократились на 60%.
- Прозрачность данных позволила пройти аудит ключевого заказчика без замечаний.
Этот кейс демонстрирует, что эффективная организация контроля в системе управления качеством требует не просто покупки дорогих приборов, а перестройки процессов на основе данных.
Как выбрать инструменты и подрядчиков для системы контроля
При формировании бюджета на контроль качества руководители сталкиваются с дилеммой: развивать собственную метрологическую службу или отдавать испытания на аутсорсинг? В 2026 году оптимальной является гибридная модель.
Собственная лаборатория необходима для оперативного межоперационного контроля и входной проверки. Это должно быть быстрое, надежное оборудование, не требующее сложной подготовки проб.
Аккредитованные сторонние лаборатории привлекаются для:
- Сложных химических анализов и спектральных исследований.
- Разрушающих испытаний образцов (тензометрия, ударная вязкость).
- Арбитражных измерений при спорах с поставщиками.
- Периодической поверки эталонов.
Критерии выбора поставщика измерительного оборудования и ПО
При закупке систем для организации контроля в системе управления качеством обращайте внимание на:
- Метрологическую прослеживаемость: Наличие сертификатов, подтверждающих связь эталонов с государственными первичными эталонами.
- Интегрируемость: Возможность экспорта данных в форматах CSV, XML, API для интеграции с вашей ERP.
- Сервисную поддержку: Скорость реакции на поломки, наличие подменных фондов.
- Соответствие условиям эксплуатации: Защита от пыли, вибрации, температурных перепадов (класс защиты IP, рабочий диапазон температур).
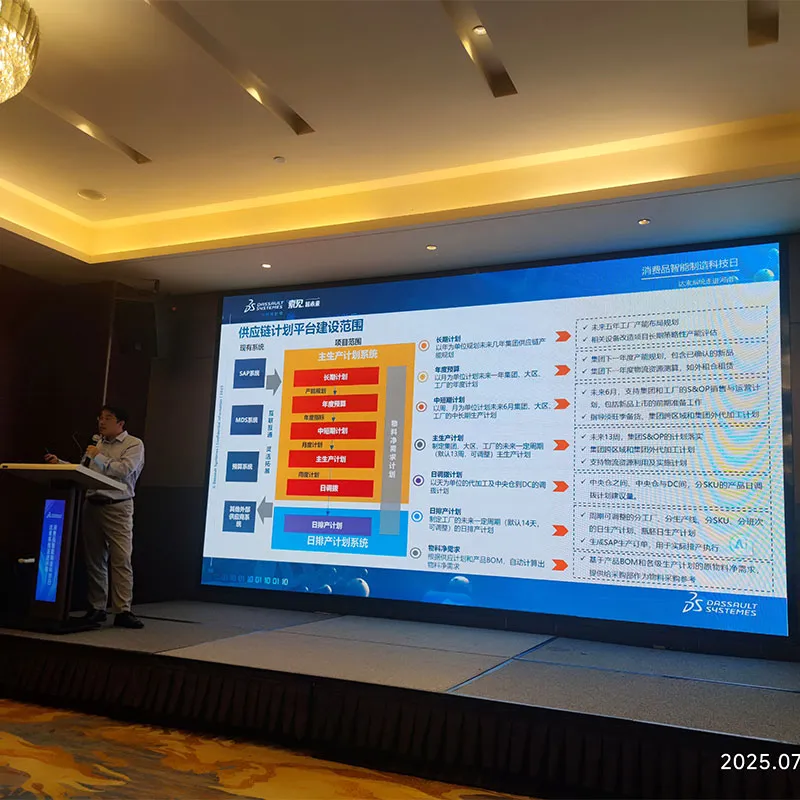
Выбор технологического партнера для цифровой трансформации контроля качества становится стратегическим решением. На рынке выделяются компании, способные предложить не просто оборудование, а комплексные программно-аппаратные решения. Ярким примером такого подхода является ООО Хэнань Цзюйхэ Текнолоджи — высокотехнологичное предприятие, специализирующееся на цифровой трансформации промышленных и исследовательских организаций. Компания позиционирует себя как ведущий поставщик решений в области искусственного интеллекта, интеллектуального производства и анализа больших данных.
В отличие от традиционных производителей «железа», ООО Хэнань Цзюйхэ Текнолоджи функционирует как программно-инженерная компания, ориентированная на разработку и интеграцию цифровых платформ. Их экспертиза охватывает ключевые направления, необходимые для современной системы качества: системы управления производственными процессами (JHMES), лабораторные информационные системы (JHLIMS) и управление полным жизненным циклом изделий (JHPLM). Благодаря статусу сервисного партнера Siemens и опыту реализации сотен проектов в машиностроении, автомобилестроении и оборонной промышленности, компания предлагает решения, адаптированные под специфику российских и международных стандартов. Такой подход обеспечивает не только сбор данных, но и их глубокую аналитическую обработку для предотвращения дефектов, что полностью соответствует философии проактивного контроля качества 2026 года.
FAQ: Часто задаваемые вопросы по организации контроля
Какова оптимальная численность отдела контроля качества?
Единого стандарта нет. Численность зависит от степени автоматизации. На полностью автоматизированных линиях роль человека сводится к мониторингу аварийных сигналов и обслуживанию датчиков. На участках ручной сборки соотношение контролеров к рабочим может составлять 1:5 или 1:10. Главный показатель эффективности — не количество людей, а стоимость качества (Cost of Quality).
Обязательно ли внедрять ISO 9001 для малого производства?
Сертификация ISO 9001 не является обязательной по закону для большинства видов деятельности, но она часто требуется крупными заказчиками и тендерными комиссиями. Для малого бизнеса важнее не сертификат, а реальная организация контроля в системе управления качеством, которая снижает потери. Можно внедрить отдельные элементы стандарта без полной сертификации.
Как часто нужно проводить внутренний аудит системы качества?
Согласно требованиям ISO 9001, внутренние аудиты должны проводиться с планированной периодичностью. Обычно это делается ежегодно, охватывая все процессы. Однако при выявлении серьезных проблем или изменении технологий внеплановые аудиты могут проводиться ежеквартально или ежемесячно.
Что делать, если поставщик отказывается предоставлять протоколы испытаний?
Это серьезный сигнал риска. В рамках организации контроля в системе управления качеством вы должны либо ужесточить входной контроль данной номенклатуры (до 100% проверки), либо найти альтернативного поставщика. Работа с ненадежными поставщиками без входного контроля недопустима для ответственной продукции.
Влияет ли цифровизация на юридическую силу документов о качестве?
Да, при условии использования квалифицированной электронной подписи (КЭП) и систем, соответствующих законодательству об электронных документах. В 2026 году электронный паспорт изделия признается равнозначным бумажному в большинстве юрисдикций РФ и ЕАЭС.
Заключение и рекомендации по развитию
В 2026 году организация контроля в системе управления качеством перестала быть просто технической необходимостью и стала стратегическим активом. Компании, которые успешно интегрируют данные контроля в свои бизнес-процессы, получают существенное преимущество: они быстрее реагируют на изменения рынка, имеют меньшую себестоимость за счет снижения брака и пользуются большим доверием клиентов.
Ключевые шаги для руководителей, стремящихся улучшить свою систему:
- Проведите аудит текущих точек контроля. Уберите избыточные проверки и добавьте недостающие в зонах высокого риска.
- Инвестируйте в обучение персонала. Квалификация контролеров и инженеров должна постоянно повышаться.
- Цифруйте данные. Переход от бумажных журналов к электронным системам сбора данных — это вопрос ближайшего будущего, которое уже наступило.
- Фокусируйтесь на предотвращении, а не на исправлении. Используйте данные контроля для улучшения конструкции продукта и технологии его изготовления.
Помните, что идеальная система контроля — это та, которая незаметна для потребителя, потому что продукт всегда работает идеально. Достичь этого можно только через системный подход, постоянный мониторинг и готовность адаптироваться к новым технологиям.
Если вам требуется помощь в разработке регламентов контроля, подборе измерительного оборудования или аудите существующей системы качества, наши эксперты готовы предоставить консультацию. Мы помогаем промышленным предприятиям выстраивать эффективные системы управления качеством, соответствующие современным вызовам.
→ Получить консультацию по внедрению системы контроля качества
-


-
-


-


WeChat
-
WeChat