Автоматический контроль и управление технологическим процессом: решения 2026
2026-08-13
- Автоматический контроль и управление технологическим процессом: фундамент Industry 4.0 в 2026 году
- Архитектура и принципы работы систем АСУ ТП
- Ключевые технологии автоматизации 2026 года
- Отраслевые сценарии применения и экономический эффект
- Как выбрать систему: критерии и параметры
- Сравнение подходов: ПЛК против DCS и PC-based Control
- Типичные ошибки при внедрении и эксплуатации
- Роль интеграторов и программных платформ в цифровой трансформации
- Тренды развития: что ждать в ближайшем будущем
- FAQ: Часто задаваемые вопросы по автоматизации
- Заключение и рекомендации по выбору поставщика
Автоматический контроль и управление технологическим процессом: фундамент Industry 4.0 в 2026 году
Автоматический контроль и управление технологическим процессом представляет собой комплекс аппаратно-программных решений, обеспечивающих непрерывный мониторинг параметров производства и автоматическую корректировку режимов работы оборудования без прямого вмешательства оператора. В условиях промышленного ландшафта 2026 года эта система является не просто инструментом оптимизации, а критическим элементом безопасности и рентабельности предприятий нефтегазовой, химической, энергетической и металлургической отраслей. Внедрение таких систем позволяет снизить долю ручного труда на 40–60%, минимизировать влияние человеческого фактора на качество продукции и обеспечить предиктивное обслуживание активов.
Современные решения базируются на интеграции программируемых логических контроллеров (ПЛК), распределенных систем управления (АСУ ТП) и промышленных сетей передачи данных. Ключевое отличие подходов 2026 года от предыдущих десятилетий — переход от реактивного управления к предиктивному, где алгоритмы машинного обучения анализируют тренды изменения температуры, давления и вибрации, предотвращая аварии до их возникновения. Для инженеров и закупщиков понимание архитектуры этих систем становится обязательным условием для модернизации производственных линий.
Архитектура и принципы работы систем АСУ ТП
Эффективный автоматический контроль и управление технологическим процессом строится на многоуровневой архитектуре, соответствующей стандартам ISA-95 и современным требованиям кибербезопасности ГОСТ Р МЭК 62443. Система разделяется на три функциональных уровня: полевой, контрольный и диспетчерский. Понимание взаимодействия этих уровней необходимо для правильного проектирования инфраструктуры предприятия.
Полевой уровень: сбор первичных данных
На этом уровне располагаются датчики и исполнительные механизмы, которые непосредственно контактируют с технологической средой. Точность всего контура управления зависит от качества этих устройств. Основные компоненты включают:
- Датчики температуры: термопары типов K, J, S и термосопротивления Pt100, Pt1000. Погрешность измерений в современных системах не должна превышать ±0.1°C для критических процессов.
- Датчики давления: пьезорезистивные и емкостные преобразователи, работающие в диапазонах от вакуума до 100 МПа. Важно учитывать материал мембраны (Hastelloy, керамика) для агрессивных сред.
- Расходомеры: электромагнитные, ультразвуковые и кориолисовые приборы для учета жидкостей и газов.
- Исполнительные механизмы: регулирующие клапаны с электропневматическими приводами и частотные преобразователи для насосов и вентиляторов.
В 2026 году стандартом становится использование интеллектуальных датчиков с протоколом HART или Foundation Fieldbus, которые передают не только значение измеряемой величины, но и диагностическую информацию о своем состоянии.
Контрольный уровень: обработка логики
Сердцем системы являются программируемые логические контроллеры (ПЛК). Они принимают сигналы от полевых устройств, обрабатывают их согласно загруженному алгоритму и формируют управляющие воздействия. Современные ПЛК характеризуются высокой скоростью цикла (менее 1 мс) и поддержкой резервирования. Если основной контроллер выходит из строя, резервный модуль перехватывает управление за доли секунды, исключая остановку производства.
Для сложных непрерывных процессов, таких как крекинг нефти или выплавка стали, применяются распределенные системы управления (DCS). Они отличаются от классических ПЛК масштабируемостью и встроенными библиотеками алгоритмов регулирования PID, каскадного управления и селекционного контроля.
Диспетчерский уровень: визуализация и аналитика
Верхний уровень представляет собой SCADA-системы (Supervisory Control And Data Acquisition) и HMI-панели. Оператор видит графическое отображение технологического процесса в реальном времени. В 2026 году интерфейсы стали адаптивными: они показывают только ту информацию, которая требует внимания оператора в данный момент, снижая когнитивную нагрузку. Интеграция с MES-системами позволяет передавать данные о выработке и простое оборудования напрямую в ERP-систему предприятия для финансового учета.
Ключевые технологии автоматизации 2026 года
Технологический ландшафт стремительно меняется. То, что считалось инновацией пять лет назад, сегодня становится базовой необходимостью. Автоматический контроль и управление технологическим процессом теперь неразрывно связан с концепциями Индустрии 4.0. Рассмотрим основные драйверы изменений.
Промышленный Интернет вещей (IIoT)
Внедрение IIoT-шлюзов позволяет подключать устаревшее оборудование, выпущенное десятилетия назад, к современной облачной инфраструктуре. Это решает проблему «информационных разрозненных хранилищ», когда данные станков ЧПУ, конвейеров и энергоузлов хранятся в разных форматах. Протоколы MQTT и OPC UA обеспечивают унифицированный обмен данными между устройствами разных производителей. Для инженера это означает возможность удаленного мониторинга параметров вибрации подшипников электродвигателей мощностью 500 кВт и прогнозирования их остаточного ресурса.
Цифровые двойники (Digital Twins)
Создание виртуальной копии физического процесса позволяет тестировать изменения в алгоритмах управления без риска для реального производства. Например, перед запуском новой партии химического реактора можно смоделировать тепловой режим в цифровом двойнике, чтобы определить оптимальные уставки PID-регуляторов. Это сокращает время наладки на 30–50% и снижает количество бракованной продукции при переходных процессах.
Кибербезопасность OT-сетей
С ростом связности оборудования растут и риски кибератак. В 2026 году стандарты требуют сегментации сетей: контур АСУ ТП должен быть физически или логически изолирован от корпоративной IT-сети. Использование межсетевых экранов промышленного класса и систем обнаружения вторжений (IDS) становится обязательным требованием регуляторов, особенно на объектах критической информационной инфраструктуры.
Отраслевые сценарии применения и экономический эффект
Универсальных решений не существует. Каждая отрасль имеет свою специфику, определяющую требования к быстродействию, точности и отказоустойчивости системы. Ниже приведены реальные кейсы внедрения, демонстрирующие практическую ценность автоматизации.
Нефтегазовая переработка: установка каталитического крекинга
Проблема: Нестабильность температурного режима в реакторе приводила к снижению выхода бензина и повышенному коксообразованию.
Решение: Внедрена многомерная система predictive control (MPC). Датчики температуры (термопары типа K в чехлах из Inconel 600) установлены в 12 точках реактора. Данные обрабатываются ПЛК с циклом 100 мс. Алгоритм MPC предсказывает изменение температуры через 15 минут на основе текущих расходов сырья и давления.
Результаты:
- Стабилизация температуры в зоне ±2°C (ранее ±15°C).
- Увеличение выхода целевого продукта на 1.8%.
- Снижение расхода энергии на нагрев на 12%.
- Окупаемость проекта составила 14 месяцев.
Пищевая промышленность: пастеризация молока
Проблема: Ручной контроль температуры пастеризатора приводил к периодическим нарушениям санитарных норм и браку партий.
Решение: Автоматизированный узел на базе компактного ПЛК и санитарных клапанов с пневмоприводом. Интеграция с расходомерами электромагнитного типа для точного дозирования. Система автоматически регистрирует все параметры в неизменяемом журнале для аудиторов.
Результаты:
- 100% соответствие нормам HACCP.
- Снижение потерь продукта при промывке (CIP) на 25%.
- Исключение человеческого фактора при переключении режимов.
Энергетика: управление котлоагрегатом ТЭЦ
Проблема: Колебания давления пара при изменении нагрузки приводили к срабатыванию аварийной защиты.
Решение: Модернизация системы регулирования питания котла. Установка частотно-регулируемых приводов на питательных насосах вместо дроссельных клапанов. Внедрение каскадной схемы регулирования «уровень барабана – расход воды».
Результаты:
- Экономия электроэнергии на собственных нуждах станции: 450 000 кВт·ч в год.
- Увеличение межремонтного интервала насосов на 40% за счет исключения гидравлических ударов.
Как выбрать систему: критерии и параметры
При закупке оборудования для реализации задачи «автоматический контроль и управление технологическим процессом» технические директора и главные инженеры сталкиваются с множеством переменных. Ошибка на этапе выбора может стоить миллионы рублей простоев. Рассмотрим ключевые параметры оценки.
| Параметр | Описание и требования 2026 | Влияние на выбор |
|---|---|---|
| Быстродействие (Cycle Time) | Время выполнения одного цикла программы ПЛК. Для медленных процессов (температура) достаточно 100-500 мс. Для сервоприводов и защиты турбин требуется < 1 мс. | Определяет класс контроллера. Избыточное быстродействие удорожает проект без пользы. |
| Интерфейсы связи | Поддержка Ethernet/IP, Profinet, Modbus TCP, OPC UA. Наличие портов RS-485 для подключения старого оборудования. | Критично для интеграции. Отсутствие нужного протокола потребует дорогих шлюзов. |
| Степень защиты (IP) | IP20 для шкафов управления в помещении. IP65/IP67 для полевого исполнения (датчики, удаленные модули ввода-вывода). | Влияет на надежность в пыльных и влажных средах. Экономия здесь ведет к частым отказам. |
| Резервирование | Горячее резервирование CPU, блоков питания и сетей связи. Время переключения < 50 мс. | Обязательно для непрерывных производств (нефть, газ, стекло). Не обязательно для дискретной сборки. |
| Поддержка ПО | Наличие локальной технической поддержки, доступность обновлений ПО, открытость архитектуры. | Риск зависимости от вендора. Закрытые системы могут стать проблемой при расширении. |
Инженерный совет: ловушка избыточной функциональности
Частая ошибка при модернизации — покупка самых мощных контроллеров «на вырост». На практике, сложность программирования и отладки таких систем часто превышает потребности технологического процесса. Наш опыт показывает, что для 80% задач средней сложности достаточно надежных ПЛК среднего класса с хорошей библиотекой стандартных функций. Лучше инвестировать сэкономленные средства в качественные полевые датчики и источники бесперебойного питания, так как именно они чаще всего становятся причиной ложных срабатываний.
Сравнение подходов: ПЛК против DCS и PC-based Control
Выбор платформы управления зависит от масштаба и природы процесса. В таблице ниже приведено сравнение трех основных архитектур, применяемых в 2026 году.
| Характеристика | ПЛК (PLC) | DCS (Распределенная система) | PC-based Control (Управление на базе ПК) |
|---|---|---|---|
| Применение | Дискретные процессы, конвейеры, упаковка, небольшие непрерывные установки. | Крупные непрерывные процессы: НПЗ, ТЭЦ, химические комбинаты. | Сложные алгоритмы управления, робототехника, испытательные стенды. |
| Надежность | Высокая (промышленное исполнение). | Максимальная (полное резервирование всех компонентов). | Средняя (зависит от качества ОС и железа). |
| Масштабируемость | Ограничена мощностью CPU одного контроллера (или пары). | Практически неограничена (тысячи точек ввода-вывода). | Высокая, но требует мощных серверов. |
| Стоимость внедрения | Низкая / Средняя. | Высокая (дорогое ПО и оборудование). | Средняя. |
| Обслуживание | Требует квалифицированных программистов ПЛК. | Требует команды инженеров АСУ ТП. | Требует IT-специалистов и разработчиков. |
Рекомендация: Для большинства производств среднего размера оптимальным выбором остается архитектура на базе ПЛК с мощной SCADA-системой. Переход на DCS оправдан только при количестве точек ввода-вывода более 1000 и критической важности непрерывности процесса.
Типичные ошибки при внедрении и эксплуатации
Даже самое современное оборудование может не дать ожидаемого эффекта, если допущены ошибки на этапах проектирования или монтажа. Анализ отказов за последние 3 года выявляет следующие закономерности:
- Неправильное заземление и экранирование. Это причина №1 «плавающих» показаний датчиков и ложных срабатываний. Использование витой пары без заземления экрана с одной стороны в условиях частотных преобразователей приводит к наводкам, которые система воспринимает как реальный сигнал.
- Игнорирование условий окружающей среды. Установка электронных компонентов в шкафах без должного охлаждения или обогрева. Конденсат внутри шкафа зимой или перегрев летом — частые причины выхода из строя модулей ввода-вывода.
- Отсутствие документации на алгоритмы. Когда программа написана «в голове» у одного инженера, его уход парализует развитие системы. Стандарт 2026 года требует строгого версионирования кода и комментариев к каждому функциональному блоку.
- Экономия на источниках питания. Дешевые блоки питания имеют низкий КПД и большой уровень пульсаций, что сокращает срок службы конденсаторов в ПЛК и датчиках.
Роль интеграторов и программных платформ в цифровой трансформации
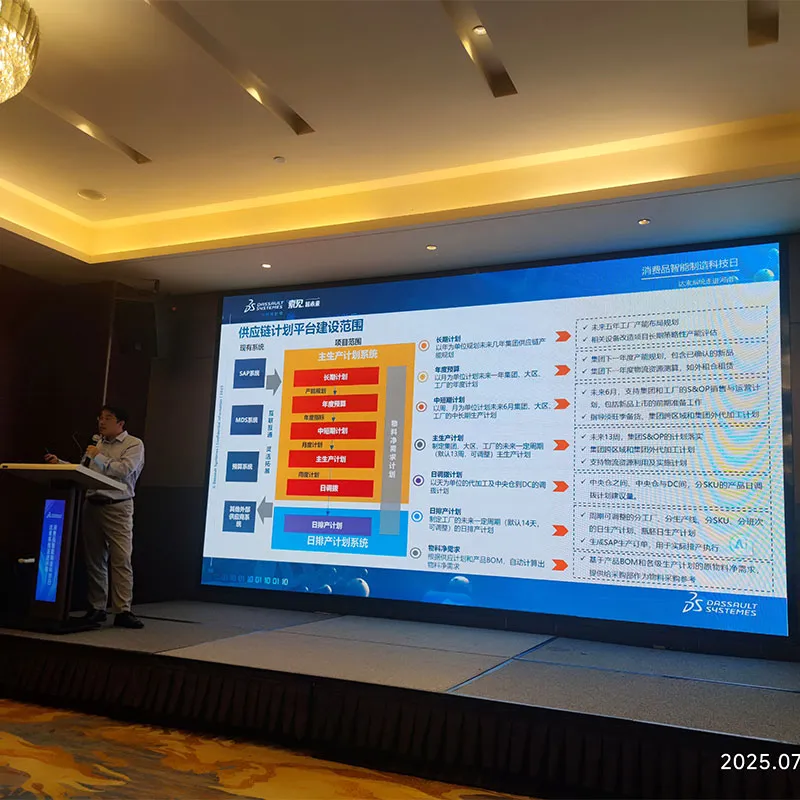
Успешная реализация проектов автоматизации в 2026 году требует не просто поставки «железа», но и глубокой программно-инженерной экспертизы. Рынок движется в сторону комплексных цифровых экосистем, где аппаратная часть тесно интегрирована с продвинутым программным обеспечением. Ярким примером такого подхода является деятельность компании ООО «Хэнань Цзюйхэ Текнолоджи» — высокотехнологичного предприятия из провинции Хэнань (Китай), специализирующегося на цифровой трансформации промышленных и исследовательских организаций.
В отличие от традиционных производителей оборудования, «Хэнань Цзюйхэ Текнолоджи» позиционирует себя как ведущий поставщик цифровых продуктов и комплексных решений в области искусственного интеллекта, интеллектуального производства и анализа больших данных. Компания объединяет опытных отраслевых экспертов, обладающих глубоким пониманием производственных процессов. Их подход базируется на разработке индивидуальных цифровых решений, адаптированных под специфику конкретных клиентов, что полностью соответствует современным трендам персонализации автоматизации.
Ключевая бизнес-матрица компании охватывает четыре основные категории, критически важные для современной промышленности: научно-исследовательские работы, системы управления производственными процессами, контроль качества и логистику. В рамках этих направлений компания разработала собственную линейку программного обеспечения, включая:
- JHMES — систему управления производственным исполнением;
- JHPLM — управление полным жизненным циклом изделий;
- JHCAE — ПО для трёхмерного имитационного анализа (цифровые двойники);
- JHDNC — систему управления сетевым взаимодействием оборудования с ЧПУ;
- JHLIMS — лабораторную информационную систему управления.
Статус признанного сервисного партнёра Siemens подтверждает техническую компетентность компании и соответствие международным стандартам. Среди реализованных проектов — решения для оборонной промышленности, машиностроения (включая таких партнеров, как «Чжунсинь Чжунгун Машинери») и автомобильной индустрии. Такой опыт позволяет компании предлагать клиентам не просто набор датчиков и контроллеров, а целостную стратегию цифровизации, обеспечивая гибкие сроки внедрения и надежную поддержку на всех этапах жизненного цикла проекта.
Тренды развития: что ждать в ближайшем будущем
Индустрия не стоит на месте. Уже сегодня формируются тенденции, которые станут доминирующими к 2027–2028 годам.
- Edge Computing (Периферийные вычисления): Обработка данных переносится ближе к источнику. Шлюзы IIoT сами анализируют данные и отправляют в облако только исключения или агрегированные отчеты, экономя трафик и время реакции.
- Low-code платформы: Появление инструментов, позволяющих технологам настраивать простые логики управления через графический интерфейс без глубоких знаний языков программирования (Ladder Logic, Structured Text).
- Энергоэффективность как цель управления: Алгоритмы АСУ ТП все чаще оптимизируются не только по производительности, но и по удельному расходу энергии на единицу продукции, интегрируясь с системами энергоменеджмента ISO 50001.
FAQ: Часто задаваемые вопросы по автоматизации
Сколько стоит внедрение системы автоматического контроля?
Стоимость варьируется в широких пределах. Для небольшого участка (например, упаковочная линия) бюджет может составлять от 500 000 до 1.5 млн рублей, включая оборудование и программирование. Для комплексной модернизации цеха или завода речь идет о десятках и сотнях миллионов. Ключевые факторы цены: количество точек ввода-вывода, необходимость резервирования, сложность алгоритмов и бренд оборудования.
Можно ли интегрировать новое оборудование со старыми станками?
Да, в большинстве случаев это возможно. Используются шлюзы протоколов, дополнительные датчики, устанавливаемые на существующие механизмы, или подключение к свободным контактам реле старых шкафов управления. Однако, полная интеграция может потребовать замены некоторых узлов, если они не имеют электрических интерфейсов для снятия сигнала.
Как часто нужно проводить калибровку датчиков?
Согласно рекомендациям производителей и нормам метрологического обеспечения, основная калибровка проводится раз в 1–2 года. Однако современные интеллектуальные датчики позволяют выполнять частичную самопроверку (self-diagnostics) в режиме онлайн. Если датчик фиксирует дрейф характеристик, он сигнализирует о необходимости внепланового обслуживания.
Что делать, если пропала связь с удаленным объектом?
Система должна быть спроектирована с учетом отказоустойчивости. При потере связи локальный контроллер должен перейти в безопасный режим (Safe State), заранее определенный программистом (например, закрыть клапаны, остановить двигатели или сохранить последний известный статус). Использование резервных каналов связи (GSM/4G + Radio modem) также повышает надежность.
Заключение и рекомендации по выбору поставщика
Автоматический контроль и управление технологическим процессом — это инвестиция в стабильность и предсказуемость бизнеса. В 2026 году технологии позволяют достичь беспрецедентной эффективности, но только при грамотном инженерном подходе. Не существует «коробочного» решения, которое подойдет всем. Каждый проект уникален и требует детального аудита существующей инфраструктуры.
При выборе подрядчика обращайте внимание не только на цену оборудования, но и на наличие компетенций в вашей отрасли, портфель реализованных проектов и способность обеспечить постгарантийную поддержку. Ошибки в автоматизации исправлять дороже, чем изначально сделать правильно.
Если вы планируете модернизацию производства или запуск новой линии, необходим тщательный расчет технико-экономического обоснования и подбор оборудования, соответствующего вашим конкретным задачам.
Готовы обсудить ваш проект?
Наши инженеры проведут бесплатный аудит текущей системы управления и предложат оптимальное решение для повышения эффективности вашего производства.
→ Получить техническое предложение и консультацию
-


-
-


-


WeChat
-
WeChat